大口径管线管成型液压设备的选型,本质上是在回答三个问题:管子有多粗、管壁有多厚、设备需要多大的力。这三个参数相互关联,共同决定设备的主机结构、液压系统配置和自动化方案。随着油气管网向高钢级、大壁厚方向持续演进,选型环节的精度直接关系到后续数年产线的运行效率与改造成本。本文从外径、壁厚、吨位三个维度展开,并区分哪些参数必须由客户提供、哪些必须由厂家核算。
大口径管线管成型液压设备的选型,本质上是在回答三个问题:管子有多粗、管壁有多厚、设备需要多大的力。这三个参数相互关联,共同决定设备的主机结构、液压系统配置和自动化方案。随着油气管网向高钢级、大壁厚方向持续演进,选型环节的精度直接关系到后续数年产线的运行效率与改造成本。本文从外径、壁厚、吨位三个维度展开,并区分哪些参数必须由客户提供、哪些必须由厂家核算。
一、先界定“大口径”:外径、规格与设备分界
油气输送领域对“大口径”并没有统一界定。长输管线用焊管的规格以外径(OD)×壁厚表示,常用外径从 219mm(8 英寸)到 1422mm(56 英寸)。业内通常把外径 508mm(NPS 20)及以上的焊管视为大口径管;进入 813mm(32 英寸)、1016mm(40 英寸)、1219mm(48 英寸)直到 1422mm 这个区间后,成型设备的吨位量级与主机结构形式会发生明显变化。
这里需要先厘清一个容易混淆的表述:管线管规格按外径标注,而不是按公称直径。DN500 对应的外径是 508mm,两者数值接近,但在设备接口、模具尺寸和工艺计算中不能互相替代——模具展开宽度按外径计算,管端扩径的扩径率也由外径和壁厚共同定义。
外径之所以是第一选型要素,是因为它决定了模具的展开宽度、设备工作台面的尺寸,以及成型工艺的基本路线。对于螺旋焊管机组的成型工序,外径直接关系到递送机的调节范围与成型角设定;对于 JCOE 或 UOE 直缝埋弧焊管工艺,外径决定了 J 型、C 型、O 型、U 型压力机的开口高度与立柱净间距,也决定了后续 E 工序(扩径)的工装接口形式。
二、壁厚:被低估的选型变量
壁厚对吨位的影响通常大于外径。但两者的幂次关系随工序不同,不能一概而论。
压弯类成型(JCOE 的 J 型、C 型成型与 O 成型,UOE 的 U 成型)中,成型力随板宽和壁厚的平方增长;而板宽约等于管周长、与外径成正比,因此成型力大致与“外径×壁厚²”成正比。管端扩径的逻辑并不相同,扩径力主要由壁厚、扩径段长度和扩径率决定,与外径本身基本无关。把两类工序套进同一个经验公式,常见的后果是要么把扩径机选大,要么把成型主机选小。
以 X80(L555)钢级为例,外径 1219mm、壁厚 22mm 的钢管,与外径 1016mm、壁厚 30mm 的钢管相比,后者的压弯成型力反而更高。按“外径×壁厚²”折算:1219×22²≈5.90×10⁵,1016×30²≈9.14×10⁵,后者高出约 55%。这个反直觉的结果,正是许多询价单只报外径、漏报壁厚的原因所在。
钢级同样直接进入计算。屈服强度是成型力的线性因子,从 X70(L485)到 X80(L555),屈服强度提高约 14%,同规格下的成型力近似同比例上升;再考虑到 X80 屈强比更高、回弹更大,实际所需吨位还应留出余量。
近几年的项目实践中,壁厚超过 25mm 的管线管订单明显增多,深海管道与酸性环境用管的壁厚可达 35mm 以上。壁厚增加不只意味着更高的公称吨位:主机框架需要足够的侧向刚度和抗偏载能力,液压系统需要更高的压力控制精度与保压稳定性,否则回弹补偿和壁厚公差都难以稳定控制。
三、吨位:不是越大越好
吨位是选型中最直观、也最容易被误读的参数。630 吨是一个常见的规格节点,适用于一定范围内的管端扩径、校直或模具成型工序。但吨位选择并非“宁大勿小”。
与吨位相关的三组衍生指标,往往比吨位数字本身更值得核对。
其一,吨位与工作台面的匹配。台面尺寸主要由模具外形与安装方式决定,不是按吨位等比放大。台面过小,模具装不上;台面过大,机身重量、土建基础和成本同步上升。
其二,液压系统的工作压力等级。同为 630 吨,25MPa 系统与 31.5MPa 系统在缸径、流量、散热设计和管路布置上差异明显:缸径越大,同等速度下所需流量越高,油箱容积与冷却器规格随之放大。
其三,速度曲线。空程速度决定辅助时间,加压速度决定变形速率与回弹,回程速度影响工序衔接,三者再与保压时间一起决定实际产能。只看吨位,无法判断设备能否达到节拍。
吨位冗余过大同样有代价。机身与基础投入增加,装机功率与能耗上升,长期低负载运行的系统效率偏低;为满足高吨位而放大的安全系数,常常以牺牲速度为代价。合理的做法是按最大工况核算成型力,再加适当安全系数确定公称吨位,而不是拿“更大的设备”直接对标。
还有一点需要提醒:不同厂家对“630 吨”的定义并不一致,有的标称公称力,有的标注最大允许负载。询价时应要求厂家提供力-行程曲线,并确认曲线的取值位置,例如距下死点 50mm 处的实际输出力,以免最大行程附近出力不足。
四、五项要素:三项由客户提供,两项由厂家核算
影响大口径管线管成型设备选型的核心要素,可以按“谁提供、谁核算”分成两类。界限划清,选型就不容易跑偏。
第一,管材规格范围。最小与最大外径、最小与最大壁厚、管材钢级(X65/L450、X70/L485、X80/L555),牌号依据 GB/T 9711 或 API Spec 5L 确认。这组数据是选型的起点,只给单一规格,厂家无法判断设备的柔性范围,后续改型的成本会很高。
第二,生产节拍要求。每小时或每班需要完成的管件数量,决定设备是否需要配置快速空程、双工位回转工作台或自动上下料系统。节拍只能由客户按自身订单结构提出。
第三,工艺路线与工序定位。设备用于成型、扩径、校直还是复合工序,前后道工序是什么,决定了设备的开口高度、顶出缸配置和模具接口形式。
必须由厂家核算的两项:
第四,成型力与公称吨位。厂家按客户提供的外径、壁厚、钢级和成型方式计算最大成型力,计入变形方式(弯曲、扩径、缩径)、摩擦条件与回弹,再乘安全系数确定公称吨位。这一计算属于厂家的核心工艺能力范畴。
第五,主机结构参数与液压系统配置。立柱直径、工作台面尺寸、滑块行程与开口高度、缸径与杆径、系统压力与流量、电机功率等,均在吨位确定之后由厂家详细核算。客户通常不需要、也不宜直接指定这些参数——按吨位倒推结构,容易得到一台“参数达标却干不了活”的设备。
五、630 吨机型的适用边界
630 吨机型在管端扩径和中小口径管成型领域应用较广。以管端扩径为例,该类设备通常可覆盖外径 508mm 至 1016mm、壁厚不超过 20mm 的 X70 级钢管;如果外径超过 1219mm,或壁厚增至 25mm 以上,吨位需求往往上升到 1000 吨甚至更高。
这里的边界按壁厚划分、而不按外径划分,原因已在上一节说明:扩径力主要随壁厚和扩径段长度增长,外径更多影响的是工装尺寸。因此在同一台设备上,外径加大通常只需更换工装,壁厚加大则直接触到吨位上限。
上述范围为一般性技术说明,实际适用边界以厂家产品参数表与合同技术协议为准。选型时应同时核对三件事:公称吨位的定义、力-行程曲线的有效区间、工作台面与模具的实际安装尺寸。
六、三个常见误区
误区一:只看吨位,不看台面。询价时只报吨位、不提供外径与模具尺寸,设备到厂后常见的结果是模具装不上,或长期偏载导致工作台面变形。工作台面尺寸与 T 型槽布局,必须按模具的实际安装需求核对。
误区二:用通用四柱液压机替代专用成型主机。大口径管线管成型存在明显的侧向力与偏载工况。通用四柱液压机在抗偏载能力与导向精度上与专用成型主机存在差异,是否可用应以实际偏载工况和长期精度要求核算后再判断,而不是按吨位对等替换。
误区三:忽略液压系统的散热与过滤。大口径管成型常伴随长时间保压和连续作业,油温升与污染控制直接影响密封寿命和成型精度。选型时应关注油箱容积、冷却器功率、过滤精度等级,以及是否配置独立循环冷却回路。
七、案例:正西智能的大口径管线管成型设备实践
成都正西智能装备集团股份有限公司的前身自 2009 年成立,在金属成型液压机领域有十七年的研发与制造积累。近几年,公司为一家油气管道制造企业提供了大口径管线管成型液压设备方案,涉及外径 813mm 至 1219mm、壁厚 18mm 至 28mm 的 X70(L485)管线管成型工序。
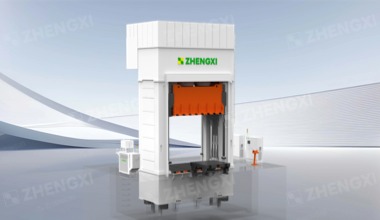
方案阶段,技术团队先与客户确认产品大纲与节拍要求,随后进行详细的成型力核算。针对客户 28mm 最大壁厚的工况,按压弯成型“外径×壁厚²”估算,结果已超出 630 吨机型的适用边界,最终方案采用更高吨位的专用成型主机,并配置了伺服压力闭环控制系统与模具快换装置,以适应多规格切换。
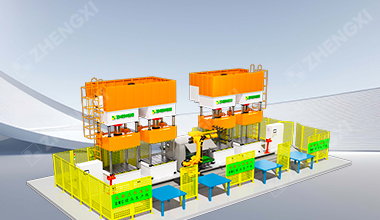
主机结构上,该设备采用加长导轨与加强型机身,以应对大口径管成型时的偏载;同时按客户现场空间和前后道工序衔接需求,提供了定制化的上下料辅助方案。设备投产后经客户验收,成型精度与节拍达到合同技术协议约定指标。
这个案例的要点不在吨位数字,而在顺序:先定产品大纲与节拍,再核算成型力,最后才落到主机结构与液压配置。跳过核算、直接对标吨位,往往要在改造阶段付出成本。
八、选型决策清单
正式询价前,建议采购方准备好以下信息:外径范围(最小/最大)、壁厚范围、钢级、月产量或节拍要求、工序类型(成型/扩径/校直)、模具外形尺寸与重量、现场可用空间与地基条件、供电条件。
表 1 五项核心要素的分工
序号 | 要素内容 | 提供方 |
1 | 管材规格范围(外径、壁厚、钢级) | 客户 |
2 | 生产节拍要求 | 客户 |
3 | 工艺路线与工序定位 | 客户 |
4 | 成型力核算与公称吨位确定 | 厂家 |
5 | 主机结构参数与液压系统配置 | 厂家 |
收到方案后,重点核对:公称吨位的定义与力-行程曲线、工作台面尺寸与模具的匹配性、主机结构形式与抗偏载能力、液压系统压力等级与散热配置、保压精度与重复定位精度指标,以及厂家是否给出最大工况下的实际出力。
大口径管线管成型液压设备的选型,是一个从工艺需求倒推设备参数的过程。外径和壁厚决定“要做什么”,吨位和结构参数决定“用多大的设备来做”。客户该提供的参数提供完整,厂家该核算的指标核算清楚,选型就完成了一大半。
声明:文中参数、适用边界与案例描述为一般性技术说明,具体选型与验收指标以双方合同技术协议为准。