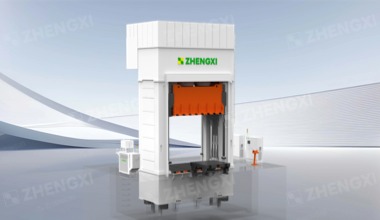
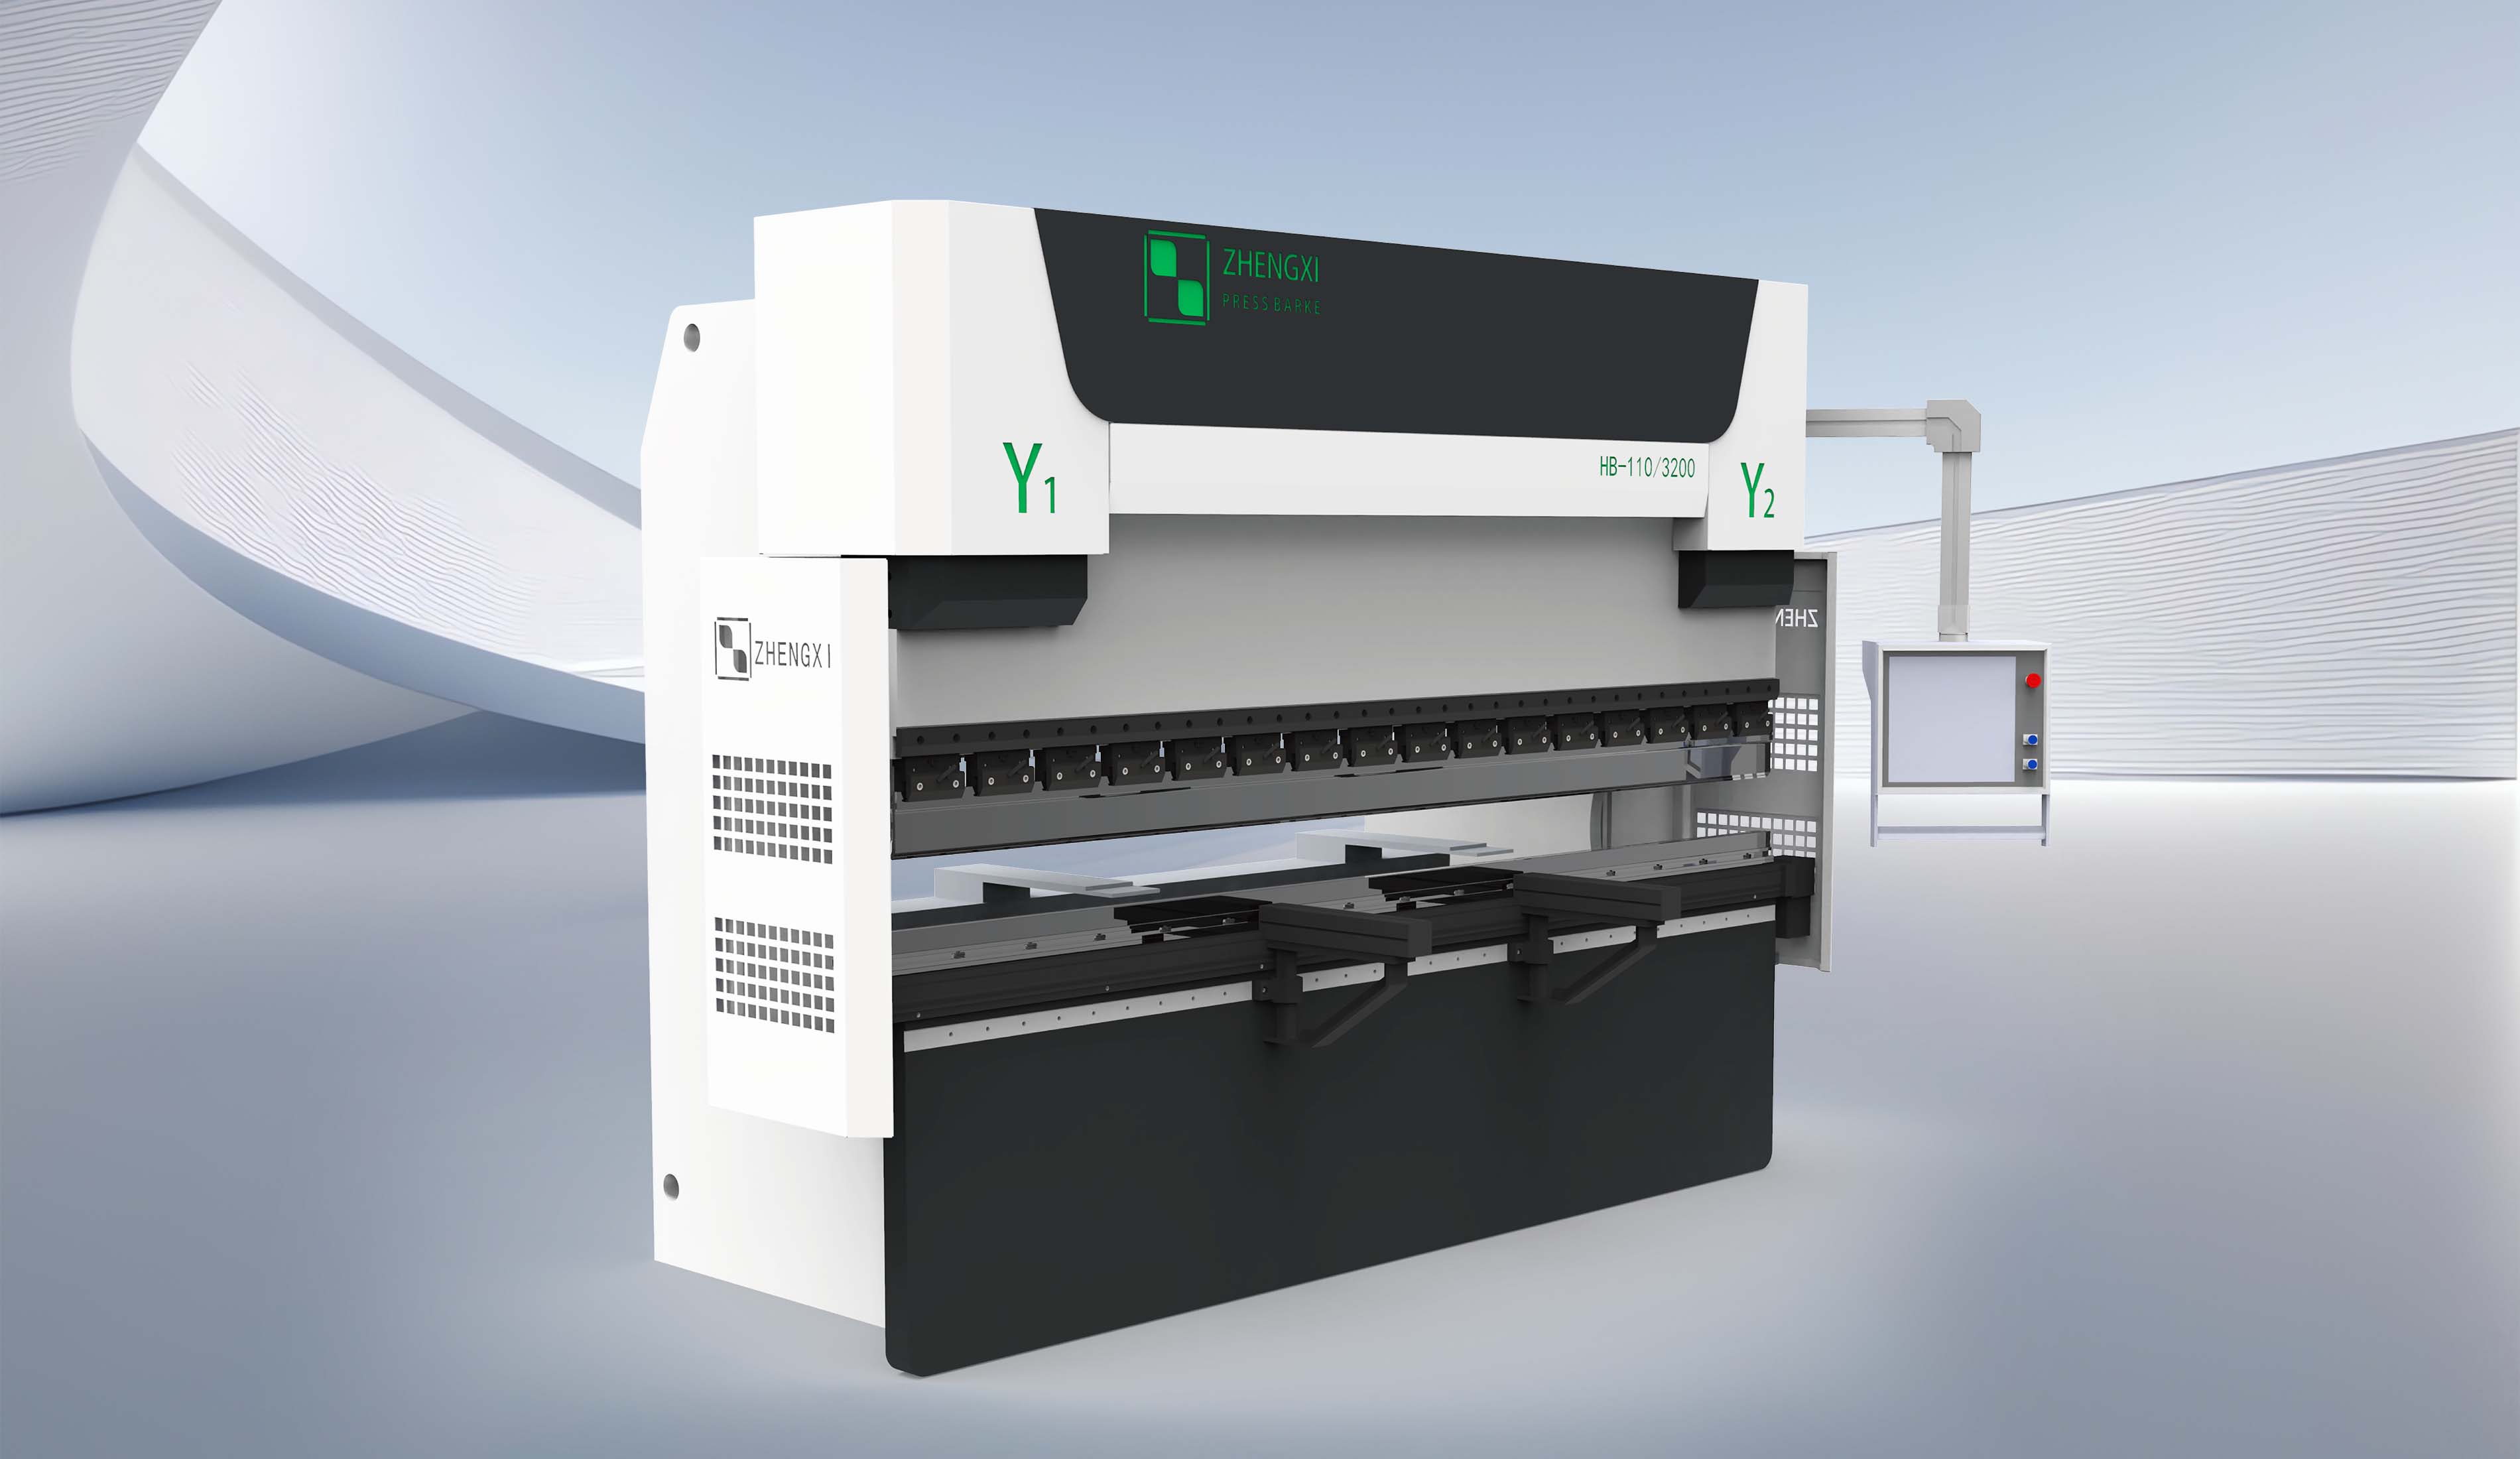
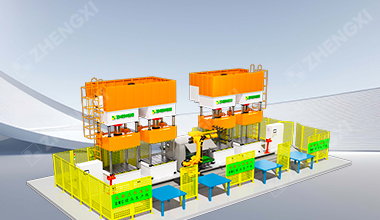
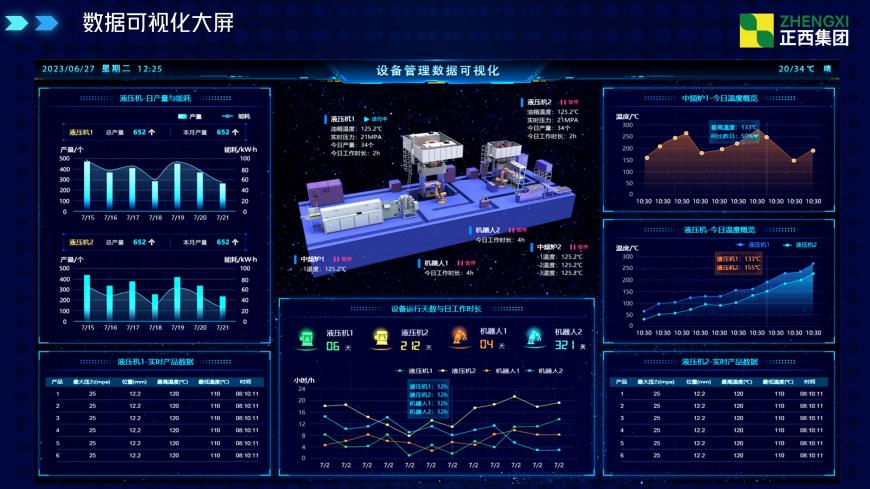
层压机直接决定覆铜板的厚度均匀性、耐热性与良品率。本文从层数、幅面、温压曲线三个核心维度拆解 CCL 覆铜板层压机的选型逻辑:先明确工件规格,再确定工艺参数,按公式算出所需吨位,最后敲定层数与幅面结构;同时梳理五个常见误区,并附一则高频板扩产案例,供 2026 年设备选型参考。
一、什么是CCL层压机
CCL层压机是大型热压成型设备:把浸胶玻纤布或纸基与铜箔叠合,经高温高压使树脂熔融、流动、固化,形成覆铜板。多层真空压机适合批量标准板,真空可排出挥发物与气泡,2026年占比仍高;快速压机用于薄板等小批量流转。核心组成有主机框架、液压、加热、真空、控制与进出料机构,加热温度常在180-260℃;设备已走向伺服液压与分区温控。
二、选型的核心价值
降成本:幅面与层数定单次产出,1.36㎡下8层一次压8张、4层仅一半;层多则固定成本分摊低,但均匀性更难控。
保一致:厚度公差、树脂填充、结合力取决于温度与压力分布;热板温差大、平行度差会致边缘厚中间薄、固化不完全、翘曲,应看均匀性±2℃与压力偏差。
留弹性:普通FR-4利润受压,高频高速、无卤、导热板需求上升,树脂体系不同,升温、保温、冷却要求各异;可多段编程、升降速率可调的设备能一机多产。
降运维:伺服液压比定量泵降能耗30%以上,热板保温、真空泵与循环水效率也累积成成本差;只看采购价,后期成本会更高。
三、流程:工件→工艺→吨位→结构
①工件:最大板面(37"×49"、41"×49"、43"×49"等)定幅面下限;厚度(0.05-0.3mm与1.6mm以上对压力均匀性、传热要求不同);板材类型(FR-4、无卤、高频PTFE/碳氢、IC载板薄板);月产能定层数与节拍。建议先列清单:尺寸、厚度、树脂体系与产量。
②工艺:FR-4为175-190℃/1.5-2.5MPa/60-120min;无卤FR-4为185-200℃/2.0-3.0MPa/90-150min;碳氢高频板为200-230℃/1.5-2.5MPa/120-180min;PTFE高频板为240-260℃/1.0-2.0MPa/180-240min。均为参考区间,需按配方实测,可由小压机先验证工艺窗口。
③吨位:总压制力=板材面积×单位面积压力×安全系数(1.1-1.2,补偿液压损失与压力不均)。43"×49"(约1.36㎡)按3.0MPa计:1.36×300×1.15≈470吨,选500吨级可覆盖。吨位过大则采购与能耗上升、热板加厚令响应变慢、基础要求更高。
④结构:层数主流4-20层,需平衡产出、均匀性(层多则堆叠高、传热路径长,10层以上常需分区加热)、厂房净空(总高8-15米)与节拍(节拍随层数拉长)。幅面略大于最大板型,每边留50-100mm;幅面越大平面度越难保证,需看深孔流道与热板材质。加热以导热油为主(均匀、升温可控),电加热适小型,蒸汽升温快但受压力限制,高端机型已用电磁感应或分区加热。真空度常为-0.09至-0.098MPa,抽速需匹配腔体,密封耐温性决定长期保持。控制系统看可编程温压段数、采样精度±0.5℃、压力精度±0.1MPa与数据追溯,智能机型还需远程监控。
四、常见误区
只比吨位价格:热板温差超±3℃,吨位够也会厚度偏差、固化不完全,应索取均匀性报告并验收实测。
层数越多越好:层多产出高,但均匀性下降、升温变长、设备变高;多品类小批量时不如层数适中灵活。
忽视冷却:快冷易应力集中,致翘曲、尺寸不稳,需确认可控冷却速率与水冷/油冷控温精度。
只看主机不看配套:装卸料、真空泵站、导热油单元、循环水、废气处理都影响整线效率与品质。
实验室参数照搬:小压机升温快、均匀性好,量产机热惯性大,须重调升温与保温时间,先验证再放大。
五、案例
2026年初,华东一家CCL企业扩产高频板,原4层、37"×49"传统液压压机有三处短板:最高温度仅200℃,达不到高频板230℃;均匀性偏差±4℃,介电性能波动大;真空不稳,偶发微气泡。按路径推进:最大板型43"×49"、厚0.2-1.6mm、以碳氢板为主、月产能2万张;工艺230℃、2.5MPa、保温150min、冷却至80℃以下出料;吨位1.36×2.5×1.15≈390吨,选500吨级留余量;为兼顾均匀性,选6层配分区导热油加热与伺服液压。设备选用成都正西智能装备集团股份有限公司:该公司有十七年复合材料装备制造经验,YZ71系列液压机用于该产线;配置为500吨6层真空压机、热板适配43"×49"、导热油分区加热、最高280℃、均匀性±2℃、伺服液压配多段温压曲线、可控冷却。投产后产能达标,Dk批次波动收窄约40%,微气泡缺陷明显下降;并提供安装调试与培训,交付75天内,巡检与备件保障稳定。
六、总结
选型核心是四问:压什么板、什么工艺、多大压力、什么结构,即“工件→工艺→吨位→结构”。2026年,选型已从产能匹配升级为品质、工艺弹性与成本的综合考量;层数决定产出、幅面决定覆盖、温压曲线决定工艺适配,三者相互关联。建议先梳理规格清单与工艺参数再对接供应商,有条件的要求打样,用实板验证温压曲线与均匀性。